Perdita di azoto su una macchina di processo: localizzata in pochi minuti una criticità che stava fermando la produzione
In alcuni contesti industriali il costo più pesante non è la perdita in sé, ma il tempo necessario per capire dove intervenire. È quello che è successo a un’azienda manifatturiera che utilizzava una macchina di processo ad alto valore, ferma a causa di una perdita di azoto che il team interno non riusciva a individuare.
La macchina utilizzava azoto all’interno di una camera pressurizzata per una fase delicata di lavorazione su componenti decorativi destinati al settore fashion e luxury. Il problema era urgente: l’impianto non poteva lavorare correttamente e il giorno precedente era già stato impiegato per sostituire tubi, manicotti e raccordi, senza però risolvere la perdita.
Il problema: una perdita invisibile, un fermo costoso
Quando una perdita non viene localizzata con precisione, la manutenzione è costretta a procedere per tentativi. È una dinamica frequente: si sostituiscono componenti plausibili, si interviene sulle aree più accessibili, si perde tempo su ipotesi che sembrano logiche ma non portano al risultato.
In questo caso il fermo macchina aveva già generato un impatto importante sulla produzione, con una perdita stimata in circa 15.000 euro in una sola giornata. Il punto critico, però, non era dove il cliente si aspettava di trovarlo.
L’intervento: ispezione acustica non invasiva
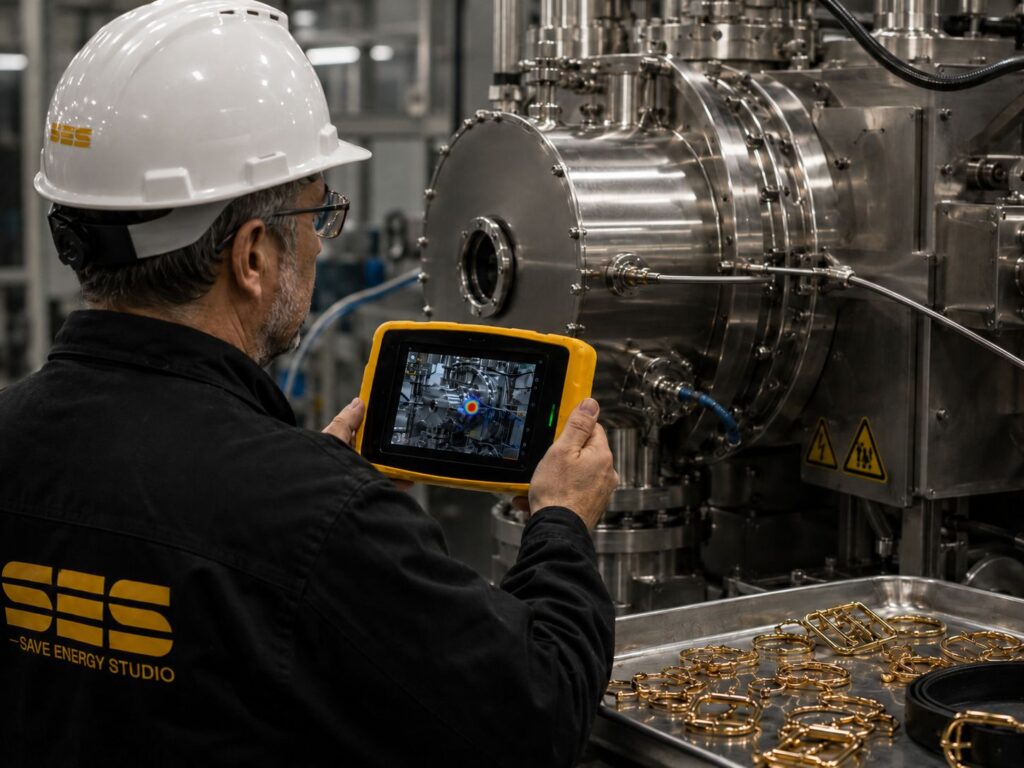
Save Energy Studio è intervenuta con una telecamera acustica per la ricerca perdite. La rilevazione ha permesso di analizzare il macchinario senza smontaggi, senza prove invasive e senza procedere per esclusione.
Appena lo strumento è stato puntato sulla macchina, la perdita è stata evidenziata con precisione. Il cliente è rimasto sorpreso perché il punto individuato non rientrava tra quelli considerati probabili e non era stato oggetto degli interventi già eseguiti.
La soluzione: intervenire sul punto giusto
La criticità era collegata alla testa del cilindro che manteneva il vuoto. Una volta individuato il punto esatto, è stato sufficiente serrare i bulloni interessati: la perdita è scomparsa e la macchina è potuta ripartire.
Il valore dell’intervento non è stato solo tecnico. La differenza l’ha fatta la rapidità con cui una criticità incerta è stata trasformata in un’evidenza concreta, permettendo al cliente di evitare ulteriori sostituzioni inutili e di riportare subito la produzione in condizioni operative.
Cosa dimostra questo caso
Questo caso mostra quanto possa essere costoso affrontare una perdita senza una mappatura precisa. Anche una criticità apparentemente piccola può bloccare una macchina strategica, generare fermi importanti e assorbire ore di manutenzione senza garanzia di risultato.
Con un’ispezione mirata è possibile individuare il punto critico, documentarlo e dare priorità all’intervento corretto.
Hai una perdita difficile da localizzare?
Questo caso mostra quanto possa essere costoso affrontare una perdita senza una mappatura precisa. Anche una criticità apparentemente piccola può bloccare una macchina strategica, generare fermi importanti e assorbire ore di manutenzione senza garanzia di risultato.
Con un’ispezione mirata è possibile individuare il punto critico, documentarlo e dare priorità all’intervento corretto.
Hai una perdita difficile da localizzare?
Se una macchina, una rete o un impianto stanno generando consumi anomali o fermi ricorrenti, possiamo aiutarti a trasformare il sospetto in un’evidenza tecnica su cui decidere come intervenire.